


En la cadena de procesos del moldeo rotacional, la etapa de calentamiento y sinterización suele considerarse el centro técnico: fusión del polvo, eliminación de burbujas y homogeneización del fundido, donde cada paso es crucial para el éxito del moldeo. Sin embargo, el valor de la etapa de enfriamiento ha sido durante mucho tiempo subestimado. La mayoría de las fábricas lo reducen a una espera pasiva de «dejar que se enfríe». Los operadores deciden cuándo abrir el molde basándose únicamente en su instinto, y los interruptores de refrigeración por aire y por agua se activan al máximo basándose exclusivamente en la experiencia. Este enfoque rudimentario oculta un hecho importante: el proceso de enfriamiento tiene un impacto mucho mayor en el rendimiento final del producto de lo que la mayoría de la gente cree — afectando la rigidez y tenacidad de la pieza, la estabilidad dimensional, el grado de alabeo e incluso la vida útil.
A medida que los productos de moldeo rotacional evolucionan hacia tamaños más grandes, mayor precisión y mejor rendimiento, el proceso de enfriamiento, antes pasado por alto, se ha convertido en la variable clave para controlar los rendimientos del producto y garantizar un rendimiento consistente. Hoy, basándonos en una amplia experiencia operativa práctica, ofrecemos un análisis completo de la lógica subyacente del enfriamiento en el moldeo rotacional, los diversos métodos de enfriamiento, los puntos de control etapa por etapa y consejos prácticos para evitar errores comunes.
I. El Enfriamiento No Es Solo Reducir la Temperatura — Es la Etapa Clave para Fijar el Rendimiento del Producto
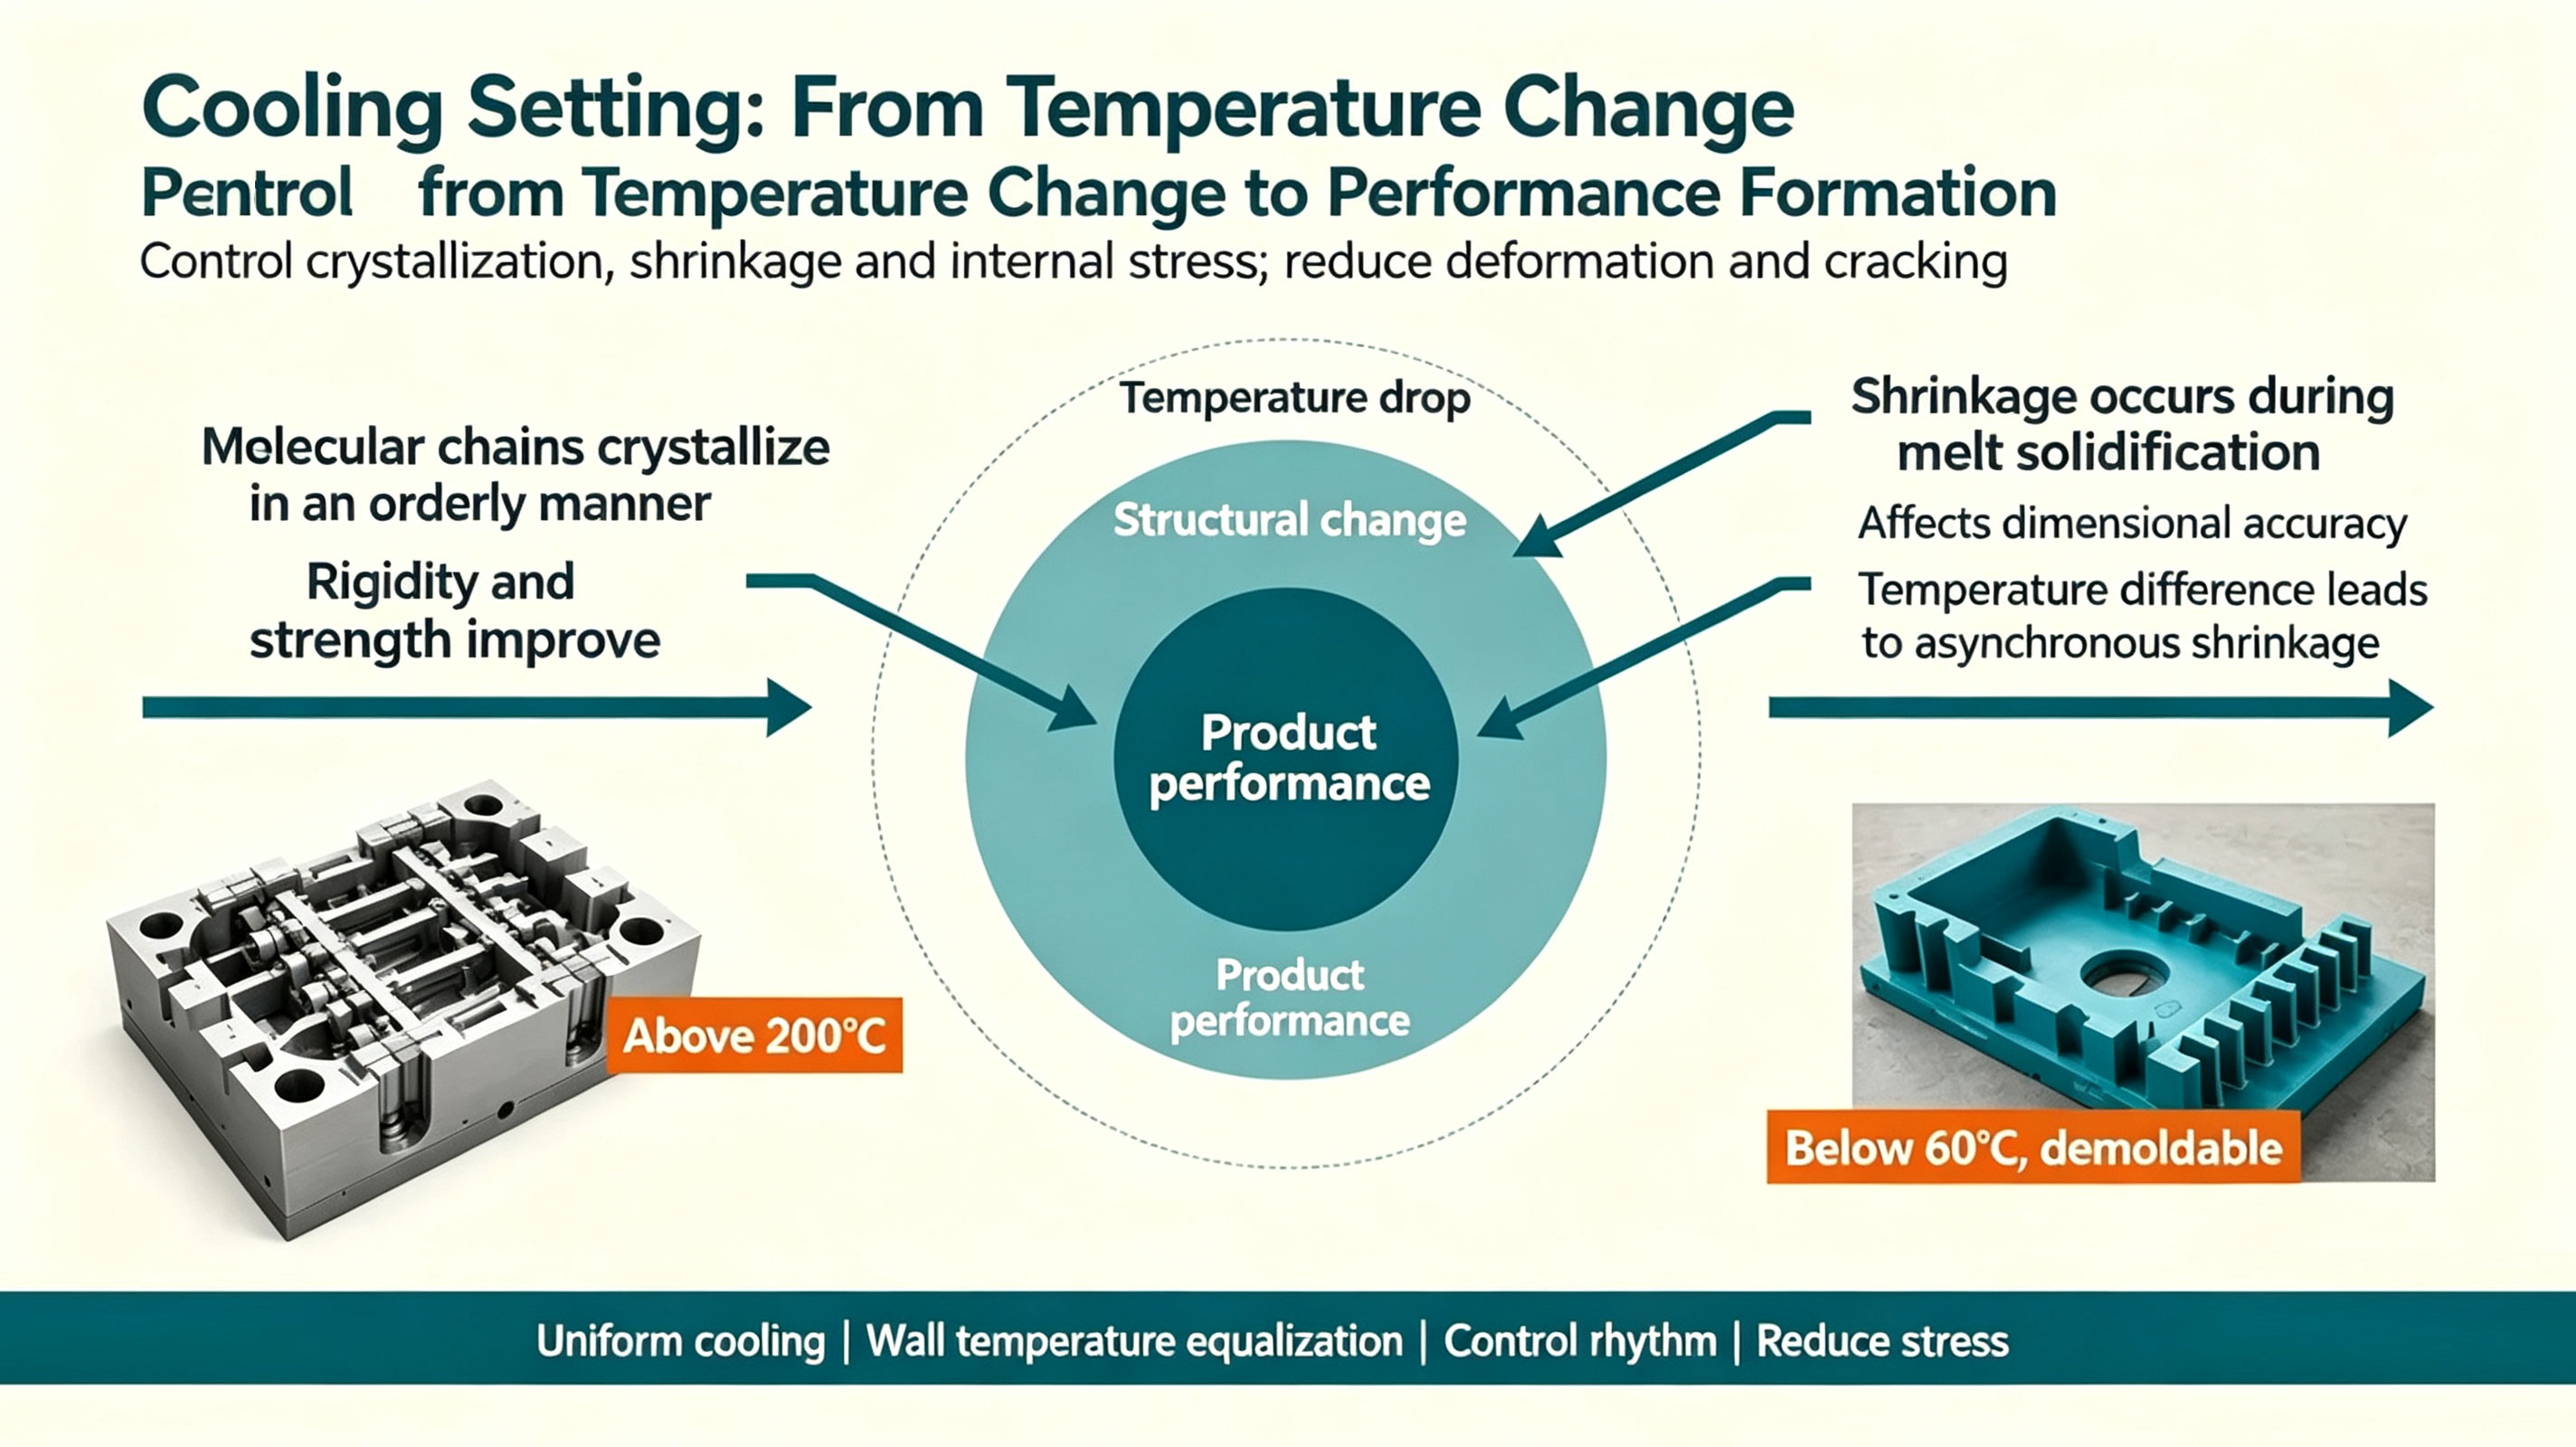
Después de que el molde se retira del horno de calentamiento, la temperatura interna del fundido plástico suele estar por encima de 180℃, y debe enfriarse por debajo de 70℃ antes del desmoldeo. Durante todo el proceso de enfriamiento, se producen una serie de cambios microestructurales dentro del polímero que fijan directamente el rendimiento final del producto. Estos cambios abarcan tres dimensiones clave:
1. Las cadenas moleculares se organizan y cristalizan de manera ordenada, definiendo las propiedades mecánicas centrales de la pieza, como la rigidez y la resistencia;
2. La transición de fundido a sólido provoca una contracción volumétrica, y el ritmo de enfriamiento determina directamente si la contracción es uniforme, afectando la precisión dimensional del producto;
3. Las diferencias de temperatura provocan una contracción asíncrona, generando tensiones internas que quedan «congeladas» dentro de la pieza, creando riesgos ocultos de alabeo y agrietamiento.
Nivel Microscópico Clave: Estructura Esferulítica — Lo Que Define el Límite Superior del Rendimiento del Producto
Durante el enfriamiento, se forman pequeñas partículas de esferulitas en el interior del plástico. El tamaño, la densidad y la distribución de estas esferulitas son la causa raíz de las diferencias de calidad cuando se utiliza la misma materia prima y el mismo molde con diferentes procesos de enfriamiento. Un enfriamiento lento produce esferulitas grandes, con amplios espacios entre los cristales donde tiende a concentrarse la tensión, lo que hace que el producto sea muy propenso a agrietarse bajo impacto. Un enfriamiento rápido produce esferulitas pequeñas y distribuidas uniformemente que se entrelazan entre sí, aumentando significativamente la tenacidad y la estabilidad del material.
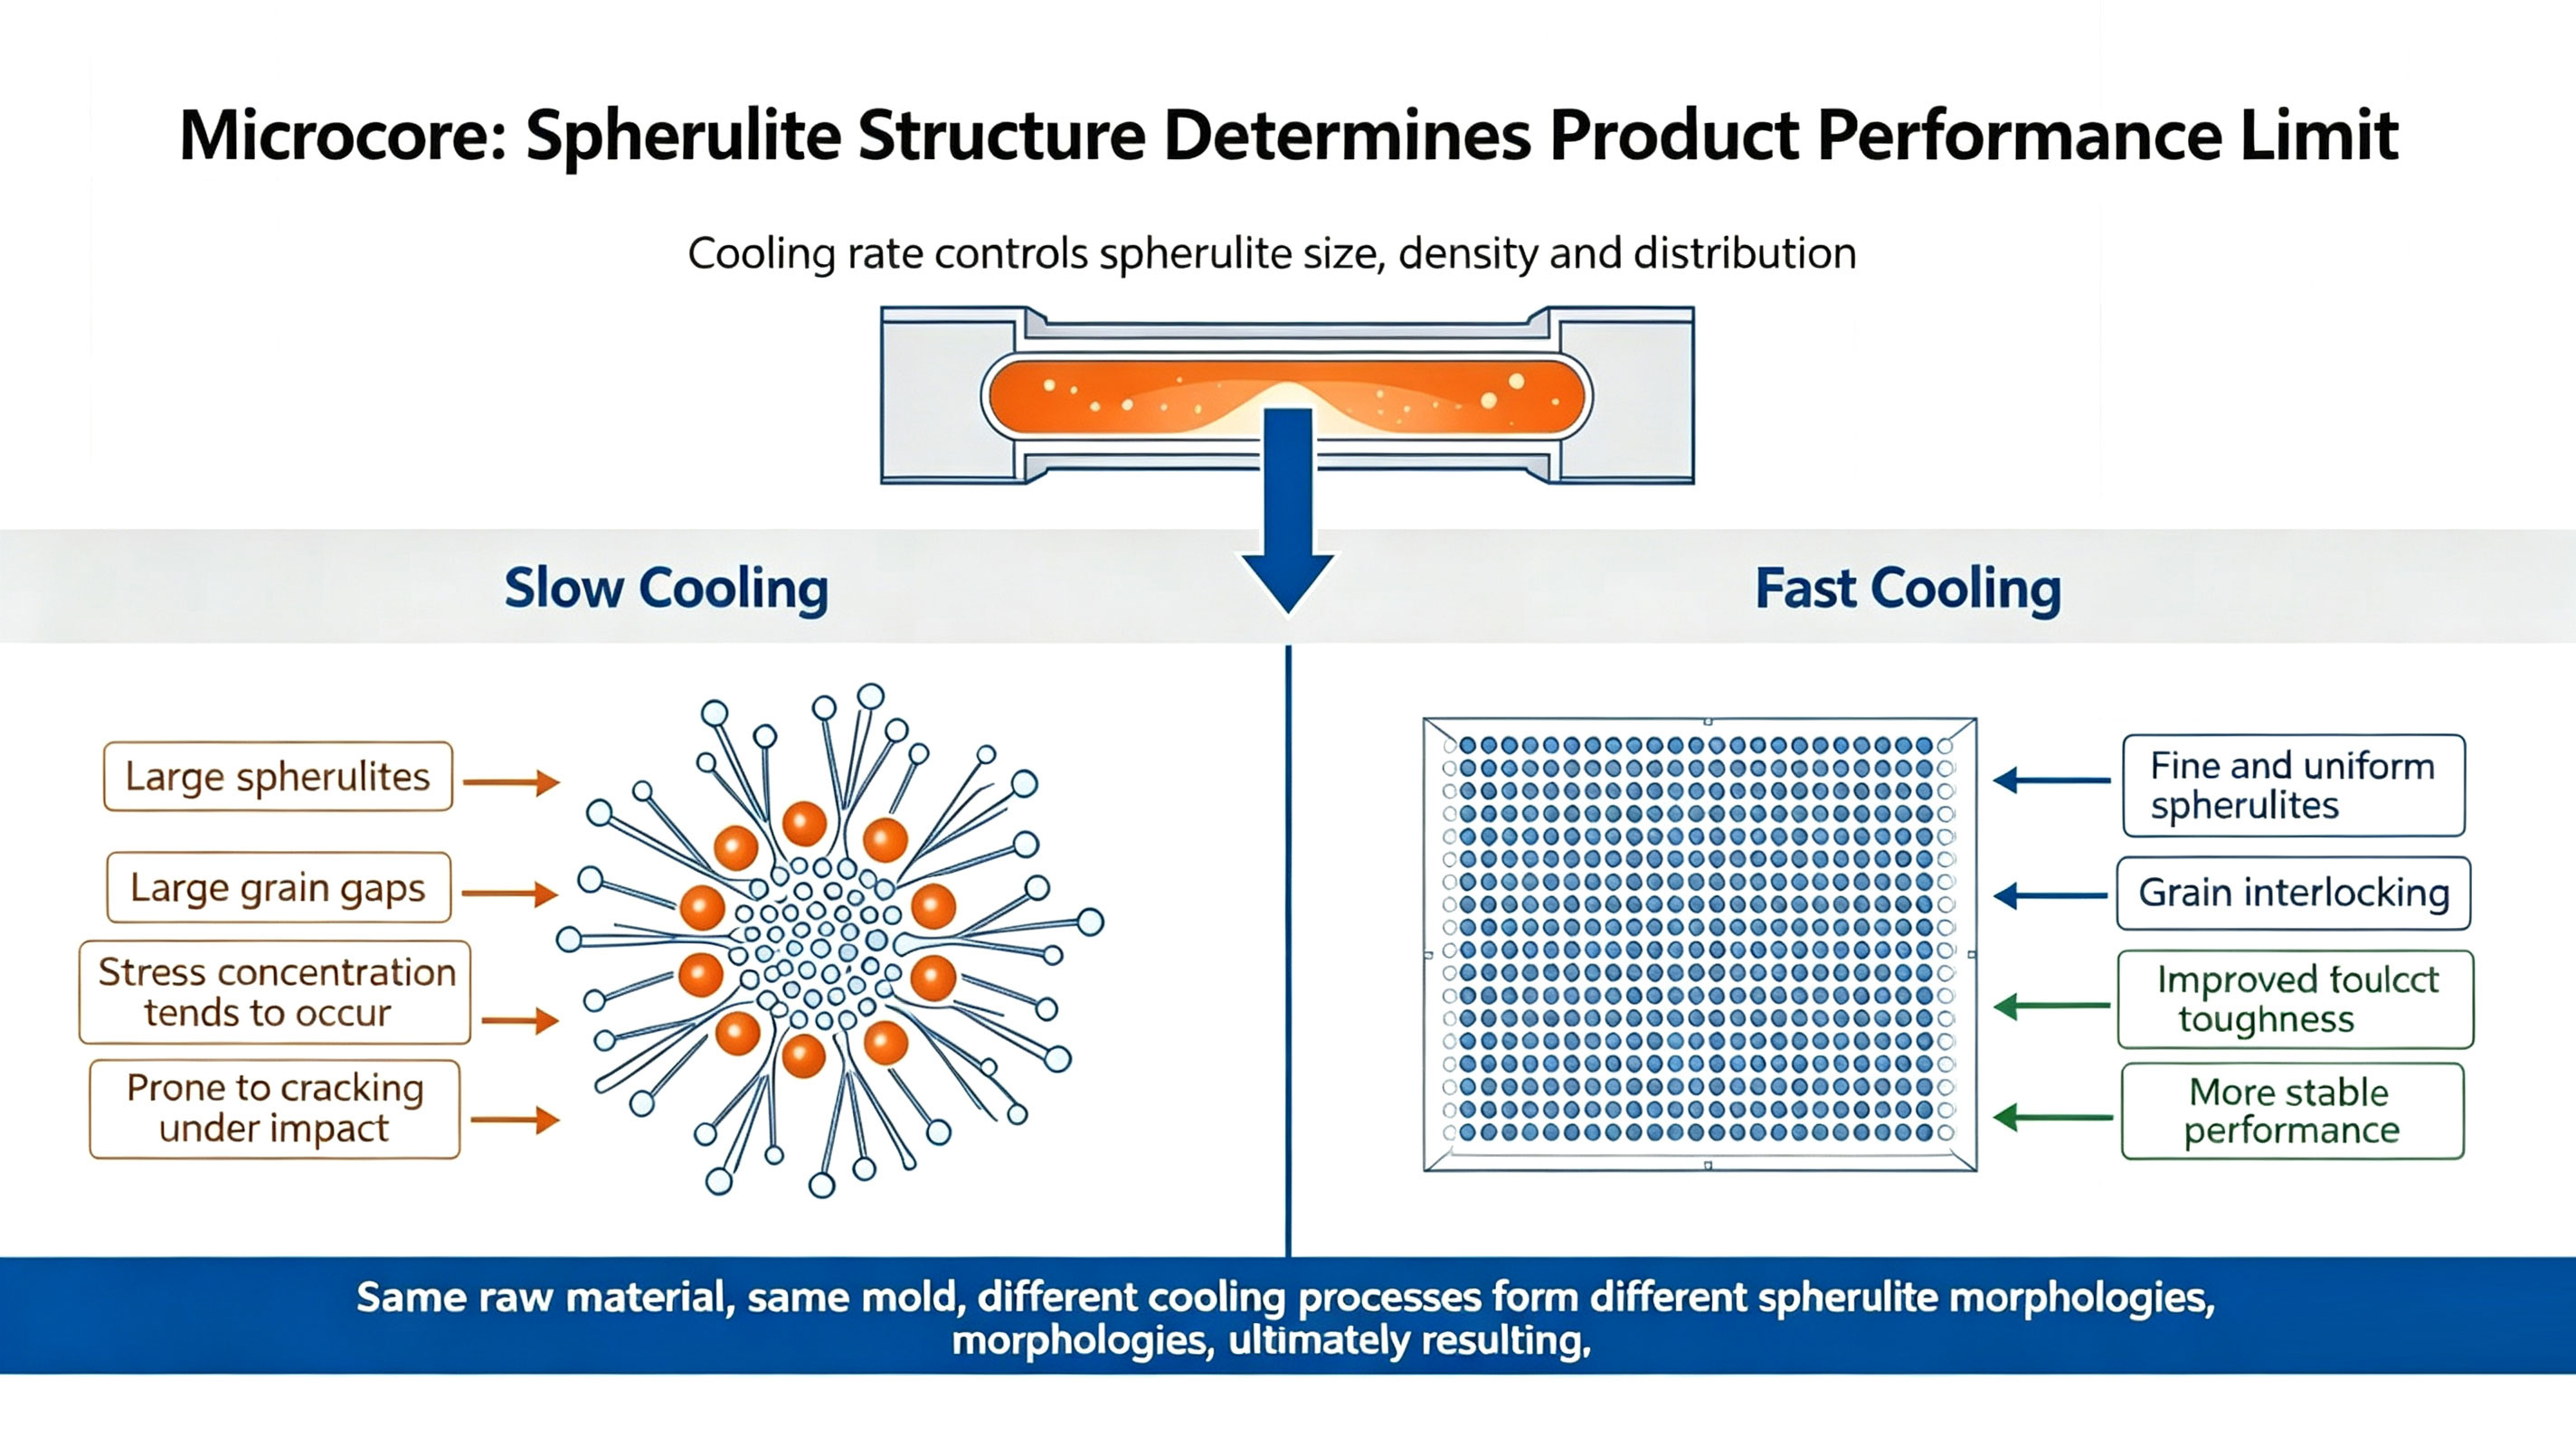
Debido a los patrones de formación de las esferulitas, la velocidad de enfriamiento y el rendimiento del producto comparten una relación inversa de compromiso — no existen parámetros estándar universales. El proceso debe adaptarse al caso de uso previsto del producto.
Si la etapa de calentamiento es como «cocinar bien la materia prima», entonces la etapa de enfriamiento es lo que «fija la textura y calidad finales». Con la misma materia prima, el mismo molde y los mismos parámetros de calentamiento, las diferencias únicamente en el proceso de enfriamiento pueden producir el contraste entre una pieza aceptable y una rechazada.
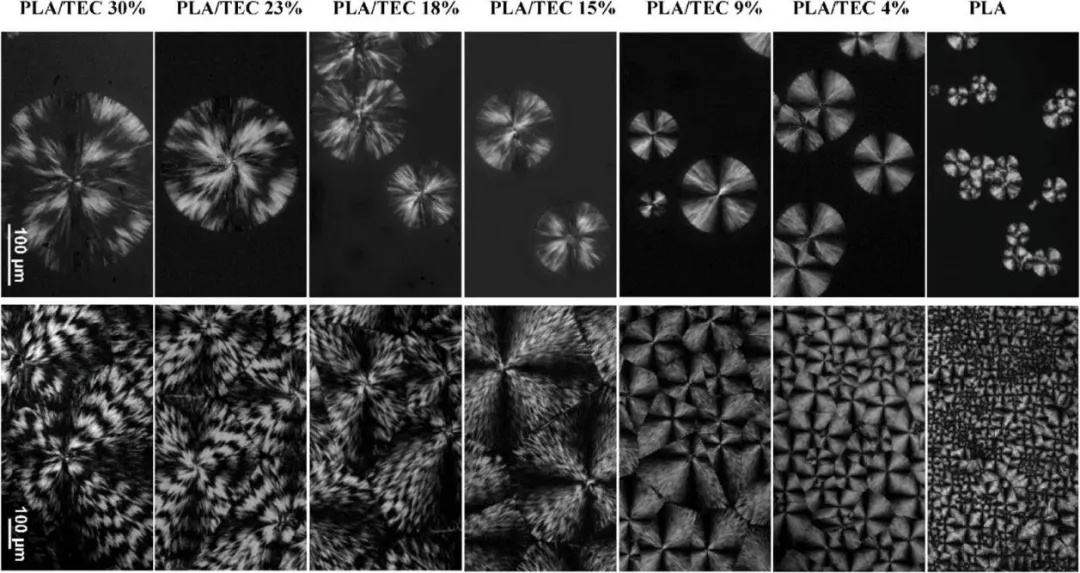
Morfología microscópica de las esferulitas del polímero. Fuente de la imagen: ResearchGate
II. Cuatro Métodos de Enfriamiento Principales: Características, Ventajas y Desventajas, y Escenarios de Aplicación
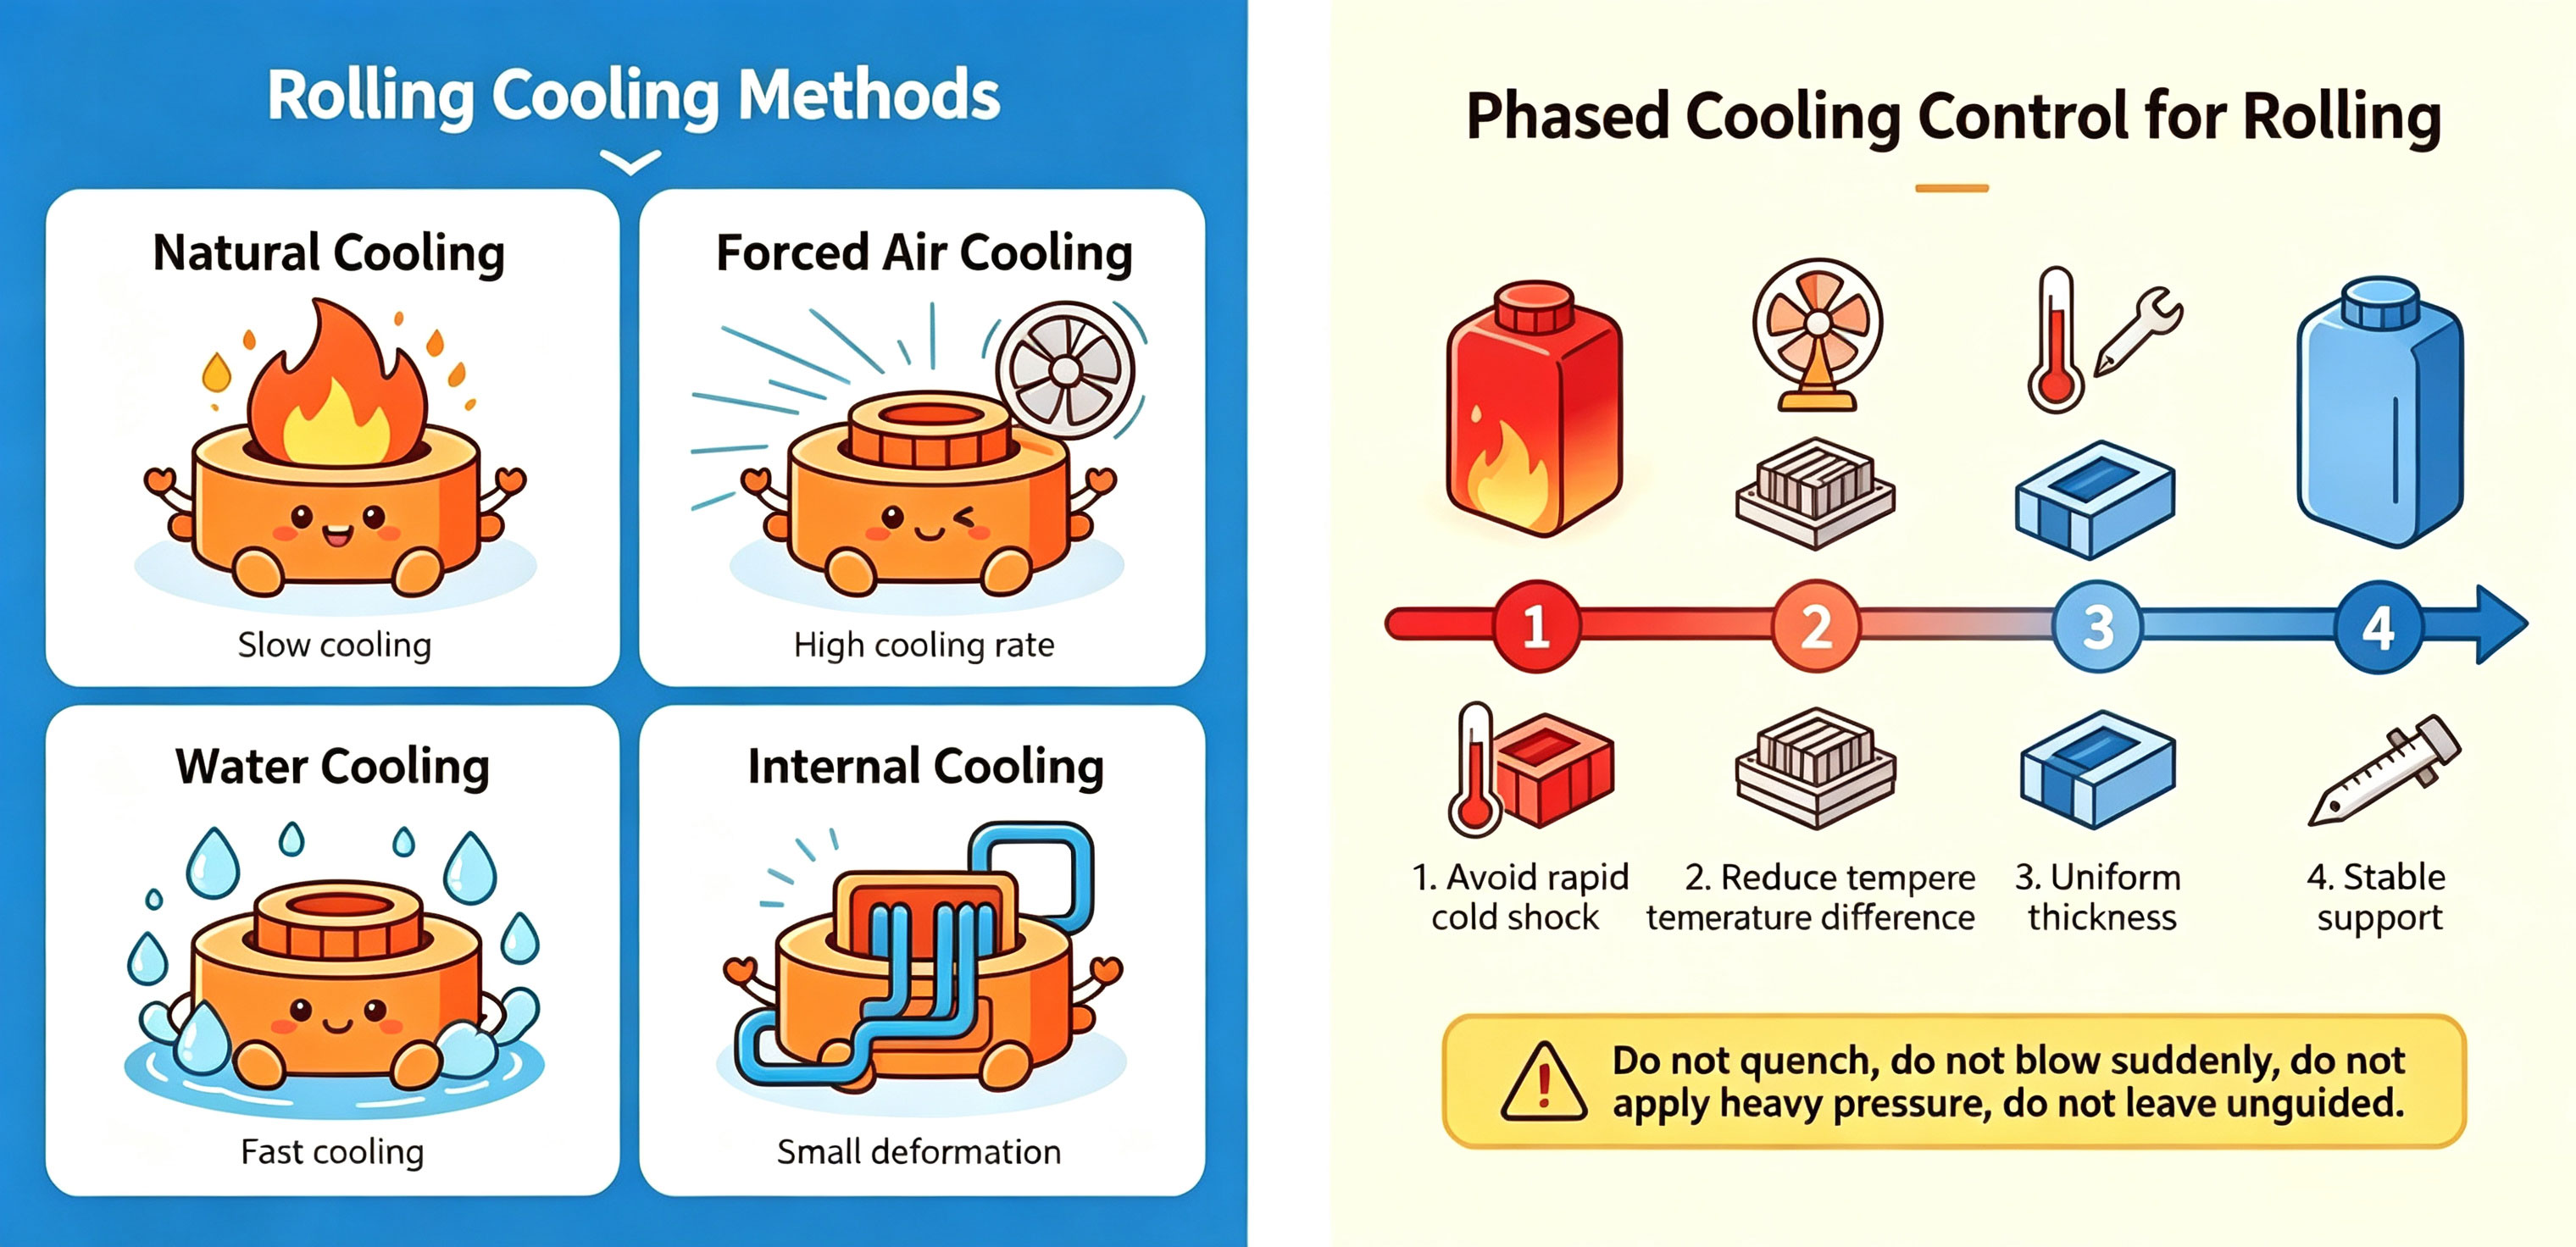
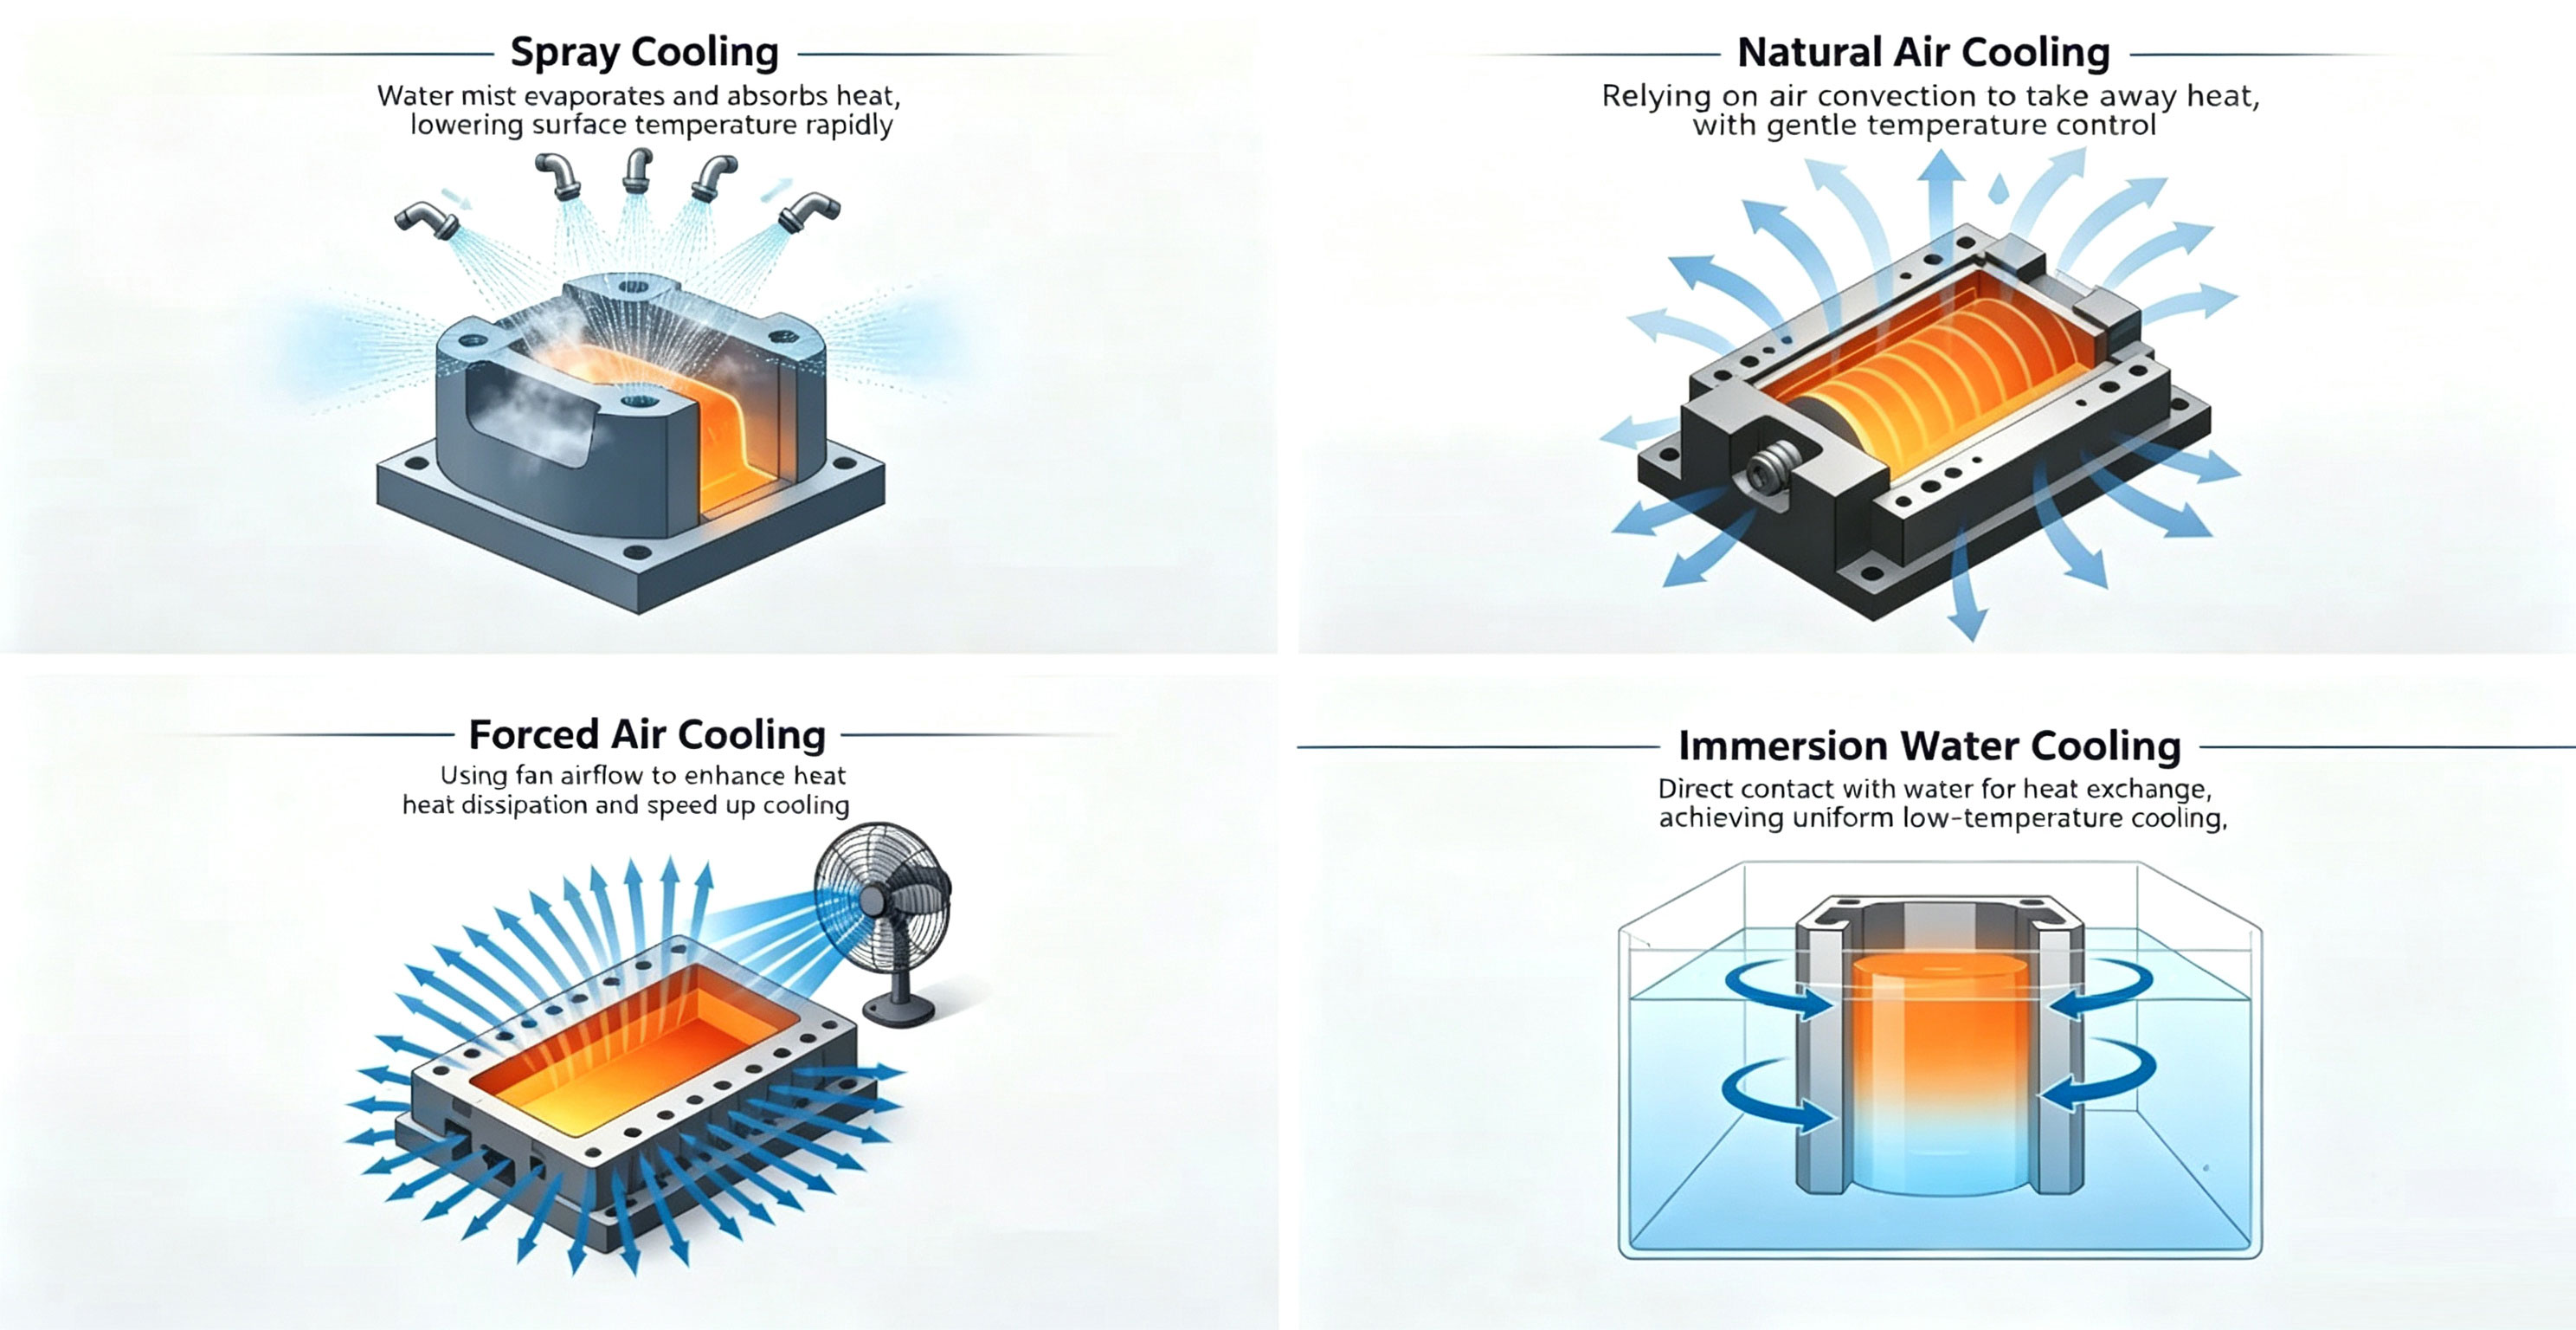
La industria del moldeo rotacional utiliza actualmente cuatro métodos de enfriamiento comunes: enfriamiento natural por aire, enfriamiento forzado por aire, enfriamiento por aspersión y enfriamiento por inmersión en agua. Cada método difiere significativamente en eficiencia de enfriamiento, resultado de calidad del producto y aplicaciones adecuadas. La elección correcta depende de las necesidades específicas de producción:
1. Enfriamiento Natural por Aire
No se necesita equipo — simplemente se deja que el molde se enfríe por sí solo. La ventaja clave es la temperatura uniforme en todo el molde, tensión térmica mínima y prácticamente ningún riesgo de alabeo, lo que proporciona la mejor precisión dimensional posible. El principal inconveniente es el largo ciclo de enfriamiento y la baja producción. Este método es más adecuado para productos de moldeo rotacional personalizados de alta precisión, pared delgada y lotes pequeños.
2. Enfriamiento Forzado por Aire
El método de enfriamiento más utilizado en la industria, que utiliza ventiladores para soplar aire y acelerar el enfriamiento — mucho más eficiente que el enfriamiento natural. El principal desafío práctico radica en la uniformidad de la distribución de aire: soplar aire desde una sola dirección puede crear una diferencia de temperatura de 20-30℃ entre los lados de barlovento y sotavento del molde, causando directamente el alabeo del producto. La optimización recomendada es posicionar los ventiladores en múltiples ángulos, o reducir la velocidad de rotación del molde durante la fase inicial de enfriamiento, para garantizar una exposición uniforme al aire en todas las superficies del producto.
3. Enfriamiento por Aspersión
Se pulveriza niebla de agua sobre el molde, utilizando la evaporación para eliminar rápidamente el calor — más eficiente que el enfriamiento forzado por aire. El principal inconveniente es la tendencia a crear puntos fríos locales: la deposición desigual de la niebla de agua puede causar diferencias de temperatura locales en el molde de hasta 20-30℃, creando puntos débiles estructurales en el producto. La mejor práctica de la industria es utilizar un modo de aspersión por pulsos — enfriamiento intermitente para evitar caídas bruscas de temperatura y minimizar la variación de temperatura general.
4. Enfriamiento por Inmersión en Agua
El molde se sumerge completamente en agua para su enfriamiento — el más rápido de los cuatro métodos. Sin embargo, tiene una aplicabilidad muy limitada. Por un lado, la diferencia de temperatura extrema hace que las superficies interior y exterior del producto se contraigan de forma asíncrona, atrapando grandes cantidades de tensión residual dentro del material. Por otro lado, las salpicaduras de agua pueden alcanzar el mecanismo de rotación, acelerando la corrosión. Este método solo es adecuado para piezas estándar de pared delgada y ultra alta producción, y no se recomienda para la gran mayoría de la fabricación de productos de moldeo rotacional.
III. Enfriamiento Gradual en Tres Etapas: El Enfoque Estándar de la Industria para el Control de Temperatura de Precisión
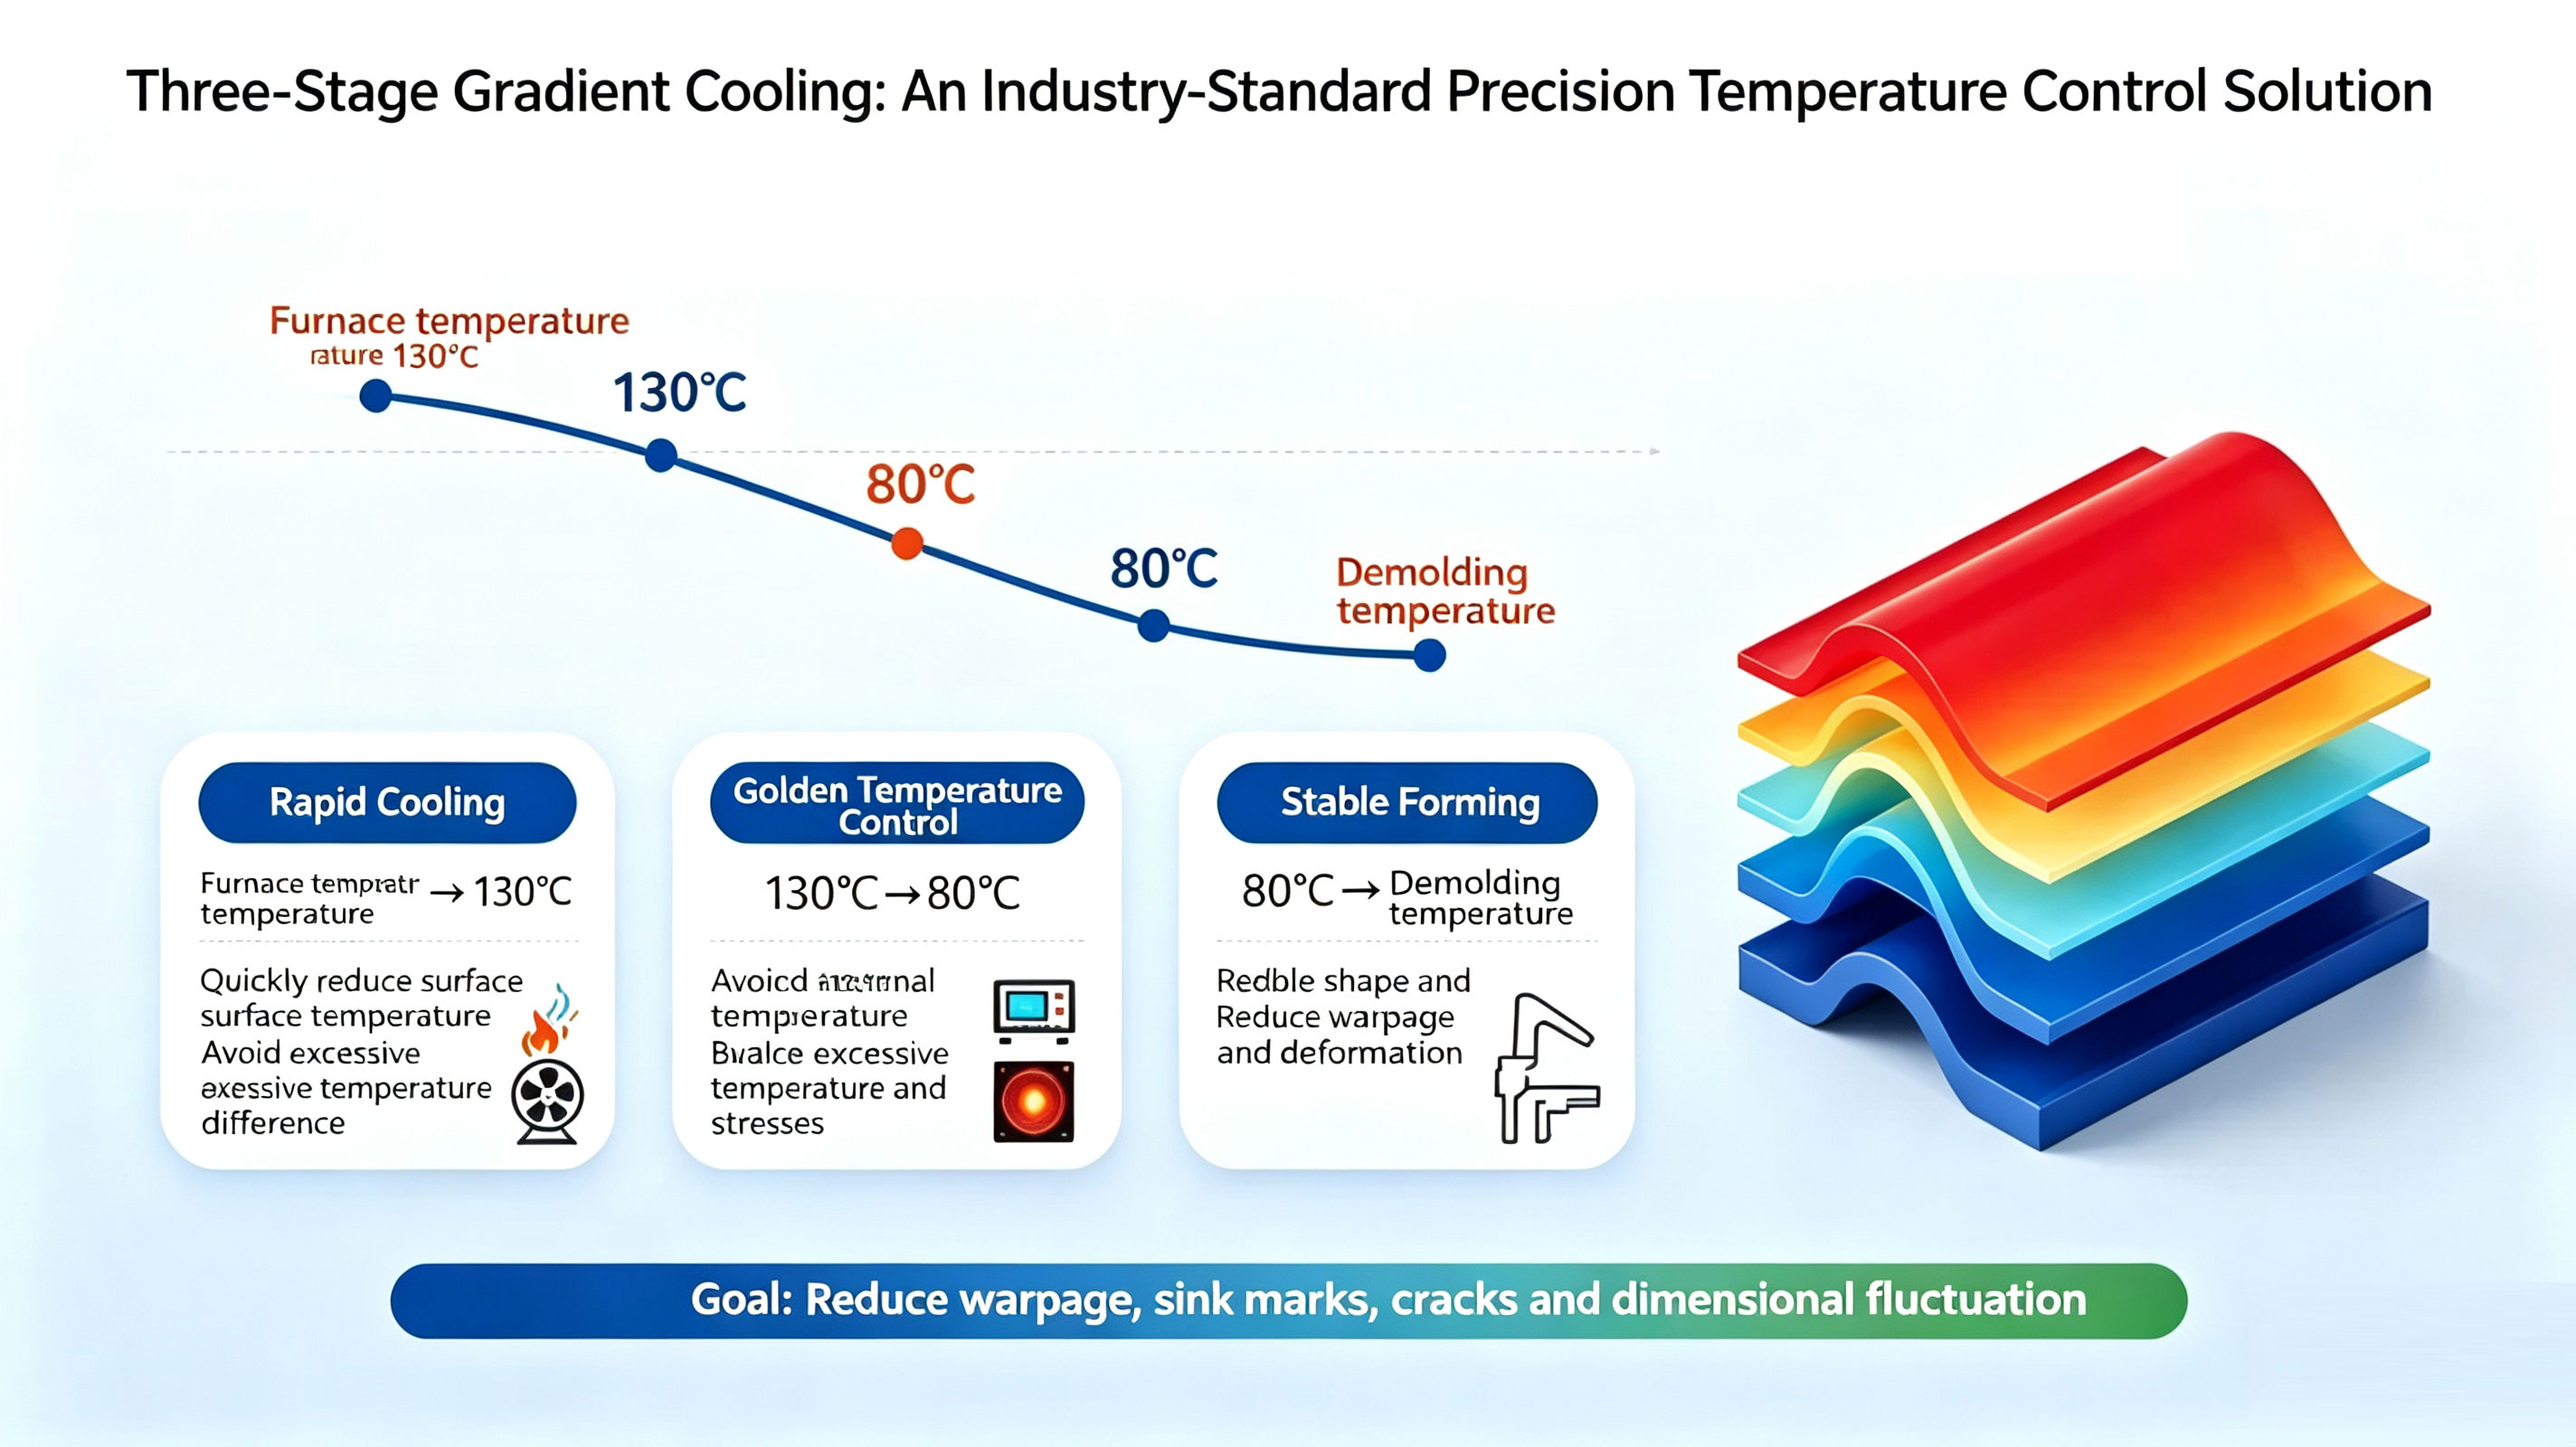
El enfoque tradicional rudimentario de «enfriamiento uniforme durante todo el proceso» es muy propenso a causar tensión desigual, alabeo y tenacidad insuficiente. La solución madura y estandarizada en la industria es el proceso de enfriamiento gradual en tres etapas, con un control preciso de zonas de temperatura que equilibra la eficiencia de producción y la calidad del producto:
Etapa 1: Zona de Enfriamiento Rápido (Temperatura del Horno → 130℃)
En este rango de temperatura, el fundido plástico tiene baja viscosidad y alta plasticidad, por lo que un enfriamiento rápido no generará tensión interna residual. Se puede utilizar enfriamiento forzado por aire de alto volumen o aspersión de bajo caudal para acortar eficazmente el ciclo de producción y aumentar el rendimiento.
Etapa 2: Zona Dorada de Control de Precisión (130℃ → 80℃; el polietileno cristaliza más activamente en el rango de 110-120℃)
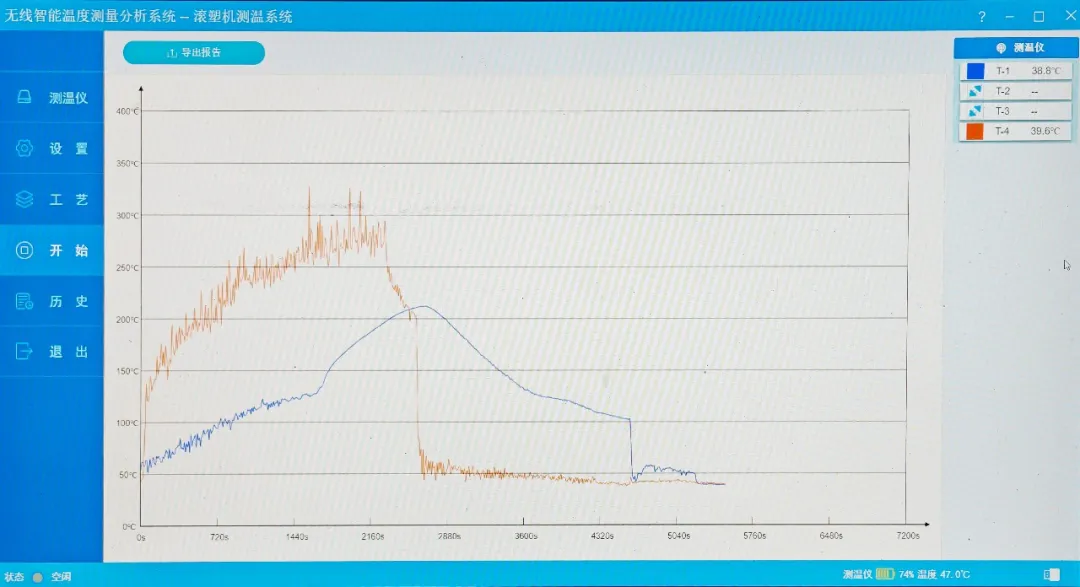
Este es el rango de temperatura más crítico en el proceso de enfriamiento del moldeo rotacional y la etapa donde la cristalización del polímero es más activa. La velocidad de enfriamiento aquí determina directamente la estructura cristalina del producto, la rigidez, la tenacidad y la estabilidad dimensional. Si el enfriamiento es demasiado rápido, las cadenas moleculares no pueden alinearse completamente, lo que resulta en una cristalización incompleta y rigidez insuficiente. Si el enfriamiento es demasiado lento, tienden a formarse esferulitas grandes, lo que reduce la resistencia al impacto del material. En la práctica, el proceso debe cambiar a un modo de enfriamiento suave — reduciendo el flujo de aire, deteniendo la aspersión intensiva y estabilizando la velocidad de enfriamiento para garantizar una cristalización uniforme y ordenada.
Etapa 3: Zona de Enfriamiento para Conformación Estable (80℃ → Temperatura de Desmoldeo)
Por debajo de 80℃, el plástico ha completado esencialmente la solidificación y la cristalización, y no se producen cambios significativos en las propiedades. El objetivo principal de esta etapa es enfriar de manera constante hasta una temperatura de desmoldeo segura (por debajo de 70℃). Se puede utilizar enfriamiento natural o enfriamiento por aire a baja velocidad. Debe evitarse estrictamente el desmoldeo a alta temperatura para prevenir la liberación de tensiones, la deformación del producto y la desviación dimensional.
Método Práctico de Medición de Temperatura
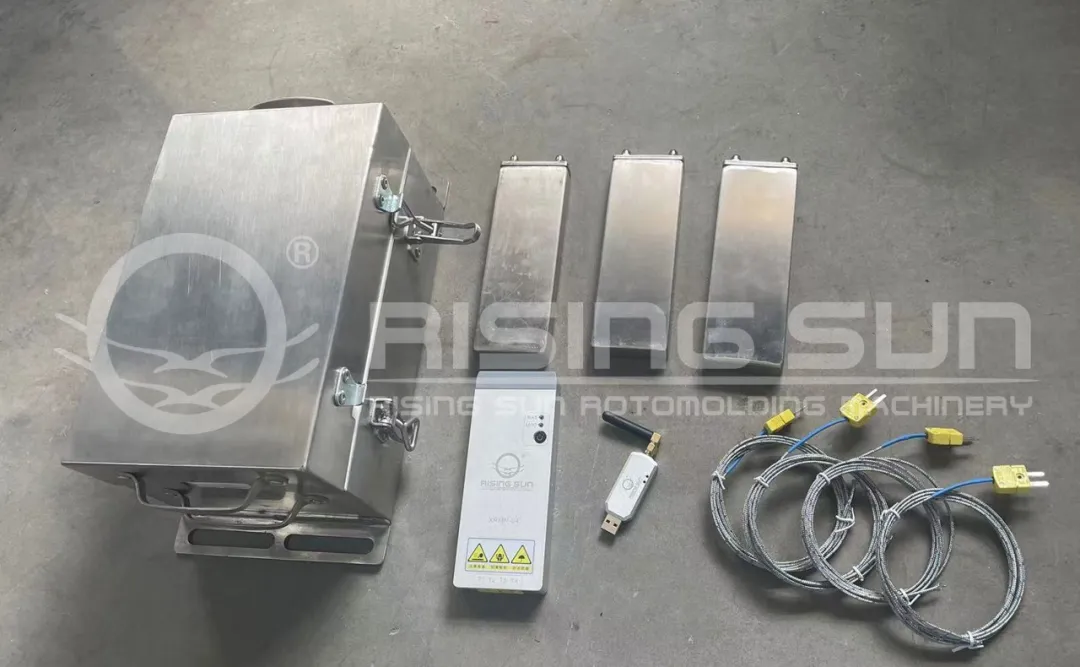
La rotación del molde interfiere con las lecturas de los sensores en la cavidad, y las mediciones de temperatura de la pared externa sufren de retraso térmico. El método de campo estándar de la industria es instalar termopares de forma simétrica en la pared externa del molde, precalibrar los datos de diferencia de temperatura interior-exterior, e inferir con precisión la temperatura de la cavidad a partir de las lecturas de la pared externa — permitiendo un control preciso del ritmo de enfriamiento en cada etapa.
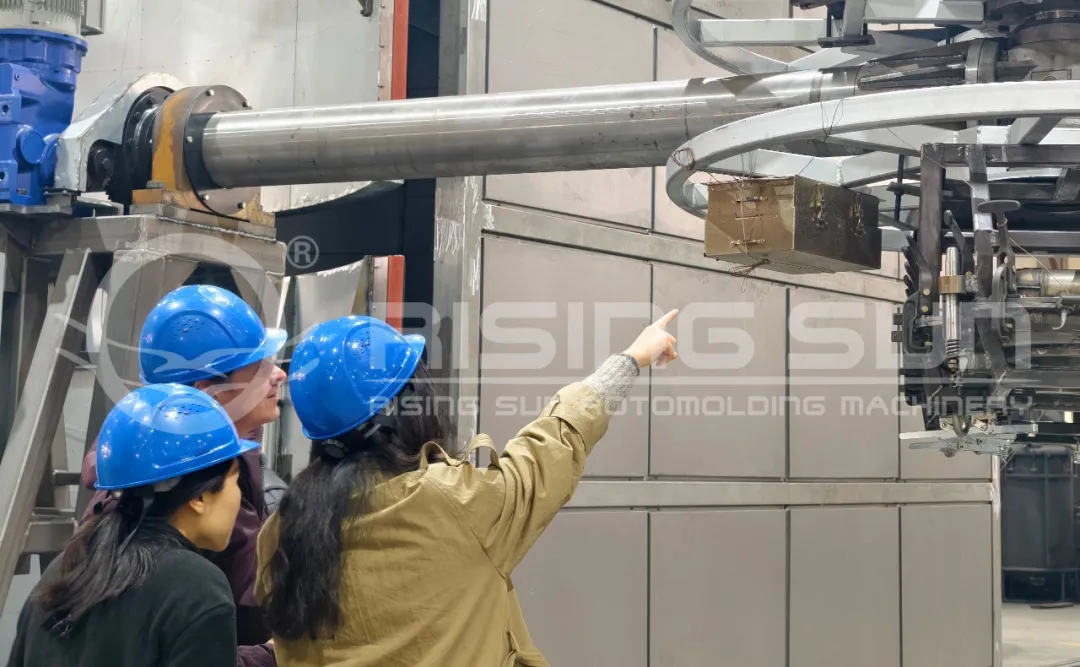
Rising Sun Rotomolding Machinery va más allá de las limitaciones convencionales de medición de temperatura con una tecnología de monitoreo de temperatura de precisión en molde de desarrollo propio. Este sistema recopila directamente las temperaturas de moldeo del núcleo en tiempo real desde el interior de la cavidad del molde — sin necesidad de conversión diferencial, sin retraso de datos — capturando con precisión el ritmo de enfriamiento en todas las zonas de temperatura y reflejando verdaderamente el perfil completo de temperatura durante todo el proceso de enfriamiento del producto.
IV. Integración de Procesos: Alineando el Enfriamiento con los Parámetros de Todo el Proceso
El proceso de enfriamiento no es un paso aislado. Debe integrarse profundamente con el diseño del molde, los perfiles de calentamiento, el entorno de producción y los estándares de desmoldeo — ajustándose de forma sistemática para lograr una producción estable en serie:
1. Adaptación de la Estructura del Molde (Planificación Prevía)
Los moldes complejos con paredes gruesas, formas irregulares y nervios de refuerzo disipan el calor lentamente. Durante las etapas de diseño del producto y desarrollo del molde, las vías de enfriamiento deben planificarse con antelación, reservando un margen de enfriamiento adecuado, para evitar defectos estructurales por diferencia de temperatura durante la producción en serie.
2. Equilibrio del Ciclo Calentamiento-Enfriamiento
La proporción óptima de la industria entre el tiempo de calentamiento y el tiempo de enfriamiento es de 1:1,2–1:1,5. Un ritmo de enfriamiento más lento mejora la estabilidad dimensional pero reduce el rendimiento; un enfriamiento más rápido aumenta la eficiencia pero arriesga sacrificar la tenacidad y la estabilidad. El equilibrio debe alcanzarse en función de la precisión del producto y los requisitos de rendimiento.
3. Adaptación a las Condiciones Ambientales
Las altas temperaturas y la alta humedad en las regiones del sur durante el verano reducen la eficiencia del intercambio de calor del enfriamiento por aspersión. El tiempo de enfriamiento debe ampliarse adecuadamente y los intervalos de aspersión ajustarse para evitar las fluctuaciones de rendimiento causadas por un enfriamiento insuficiente.
4. Límite Rojo de Temperatura de Desmoldeo
Aplicar estrictamente el estándar de desmoldeo por debajo de 70℃. Cuanto mayor sea la temperatura de desmoldeo, más intensa será la liberación de tensiones, y el riesgo de alabeo y desviación dimensional aumenta exponencialmente. Está estrictamente prohibido el desmoldeo forzado a alta temperatura.
Conclusión: Control de Precisión del Enfriamiento — La Base Fundamental de la Producción de Moldeo Rotacional de Alta Calidad
La industria del moldeo rotacional ha mantenido durante mucho tiempo la concepción errónea de dar demasiada importancia al calentamiento y descuidar el enfriamiento. En realidad, aunque el calentamiento garantiza que la pieza se forme correctamente, es el proceso de enfriamiento finamente controlado el que determina verdaderamente la precisión dimensional, el rendimiento mecánico y la estabilidad estructural — el factor que separa los productos superiores de los mediocres. Abandonar el enfriamiento rudimentario basado en la experiencia y adoptar un control de temperatura gradual por etapas estandarizado es esencial para mejorar la calidad, garantizar la consistencia y reducir el desperdicio en la producción de moldeo rotacional.
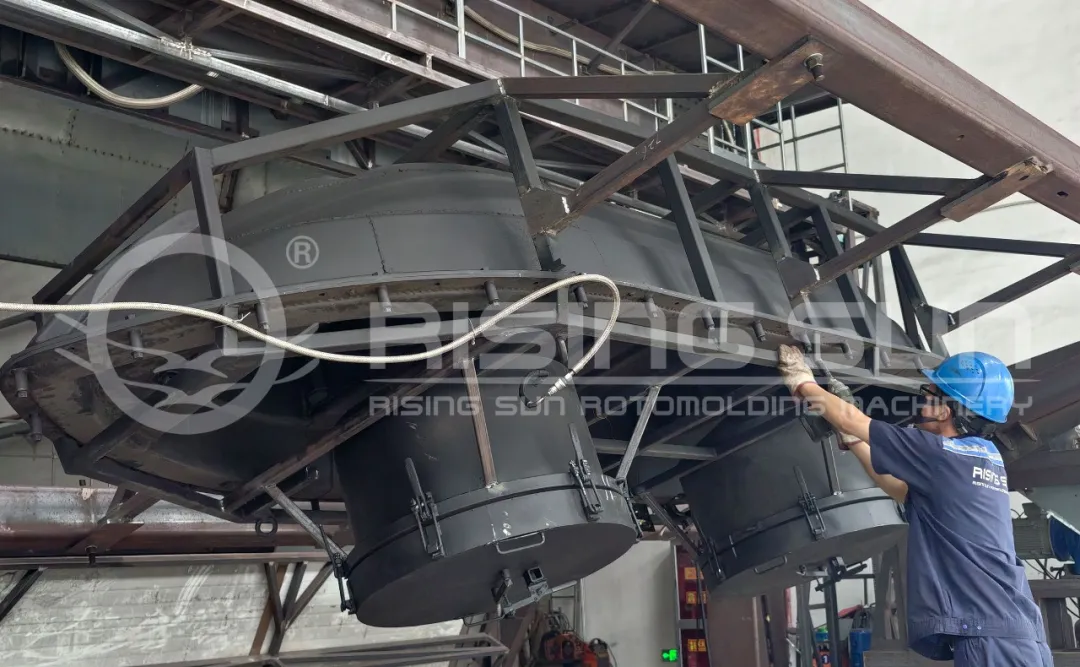
Con más de veinte años de experiencia en moldeo rotacional, Rising Sun Rotomolding Machinery se ha dedicado profundamente a la iteración de procesos de producción en primera línea, construyendo un sistema estandarizado de gestión de enfriamiento gradual adaptable a múltiples categorías de productos y condiciones de trabajo. Con capacidades de control de temperatura por etapas y ajuste dinámico de procesos, optimizamos el ritmo de enfriamiento, equilibramos el campo de temperatura en todo el molde y prevenimos de forma proactiva problemas de producción en serie como el alabeo, la tenacidad desigual y la desviación dimensional desde su origen.
Aceptamos encargos para depuración de procesos, I+D de muestras y personalización en lotes de productos de moldeo rotacional de gran tamaño, forma irregular y alta precisión, ayudando a los clientes a estabilizar la calidad y reducir las pérdidas de producción.
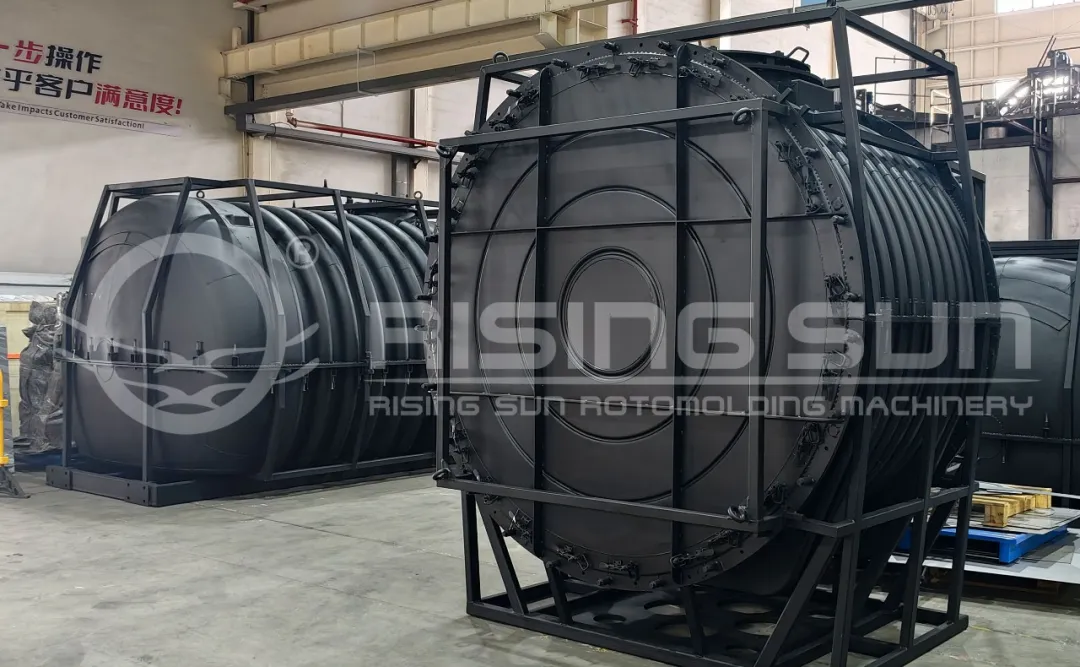
Rising Sun Rotomolding Machinery continúa perfeccionando sus procesos de fabricación de precisión. Se agradecen los intercambios y discusiones con la industria. No dude en consultar sobre personalización de muestras y visitas a la fábrica.
Email: info@risingsunroto.com
Website: www.risingsunroto.com
Address: No. 188 Xinghuo Avenue, Songmen Town, Wenling City, Taizhou, Zhejiang, China
 浙公网安备 33108102000897号